

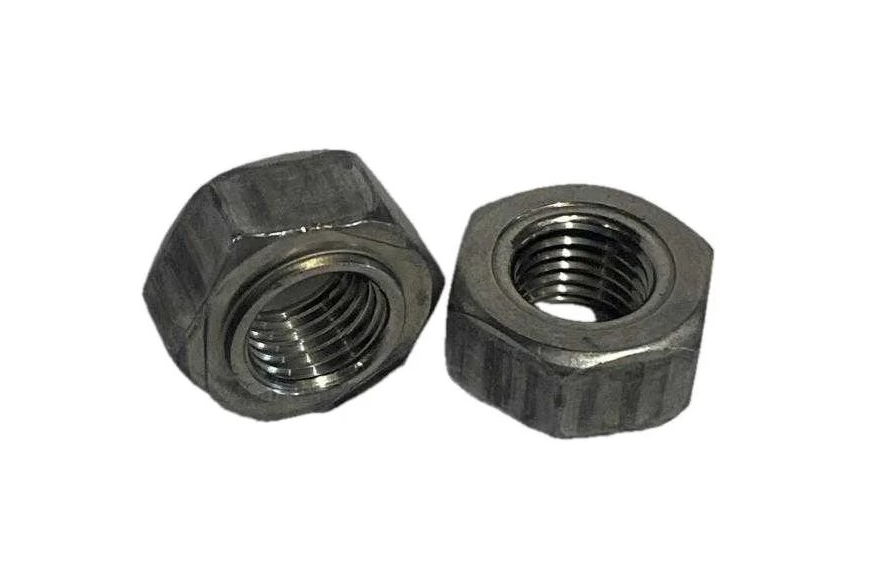
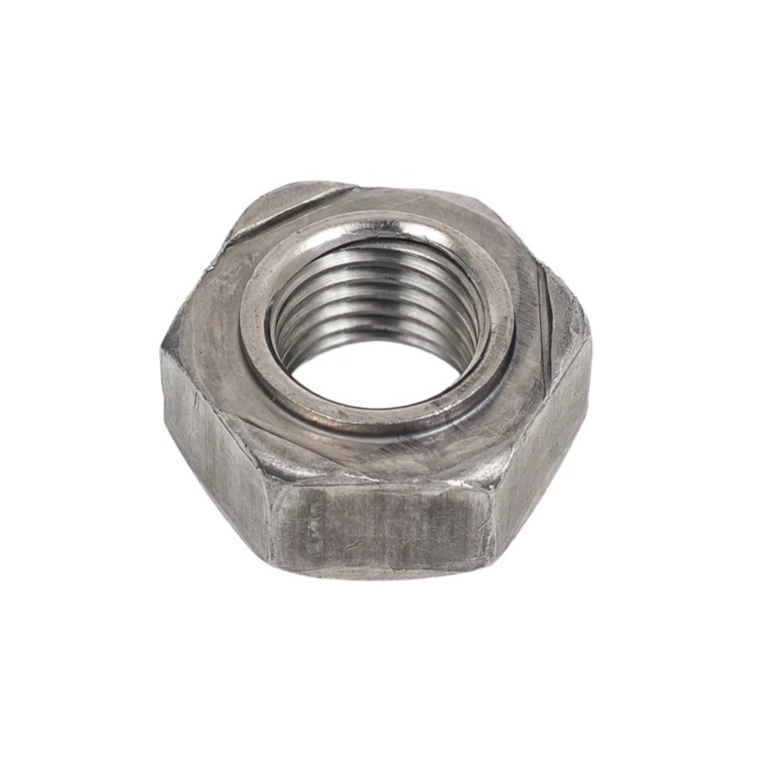
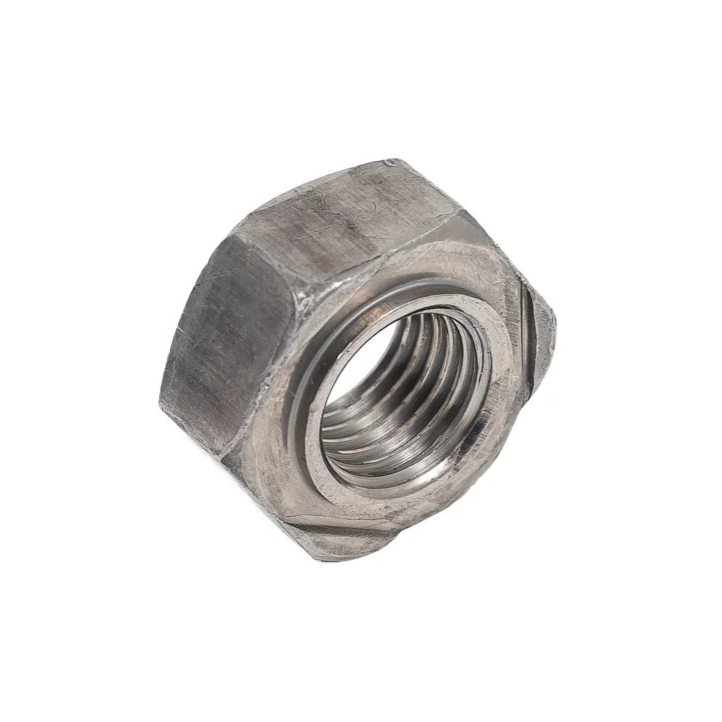
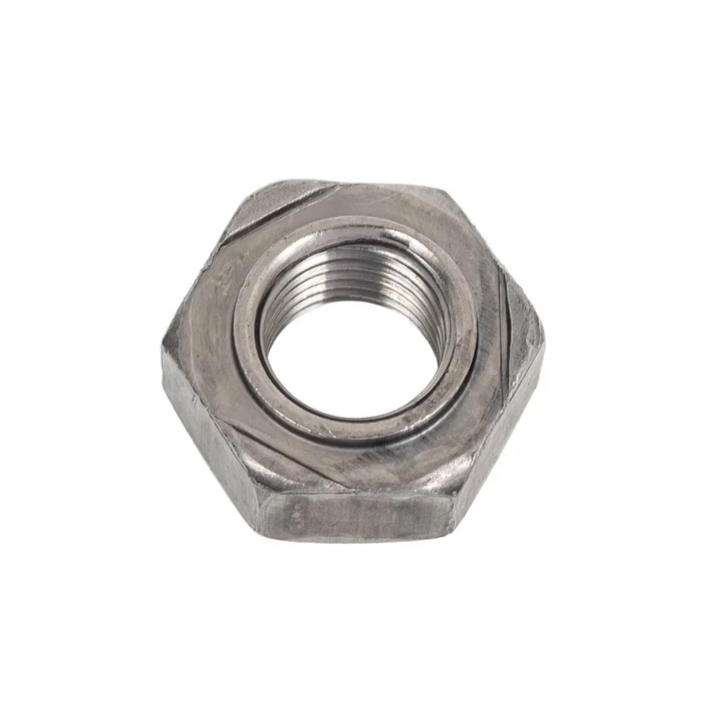
DIN 929 Гайка приварна M16, без покриття, упаковка 100 шт.
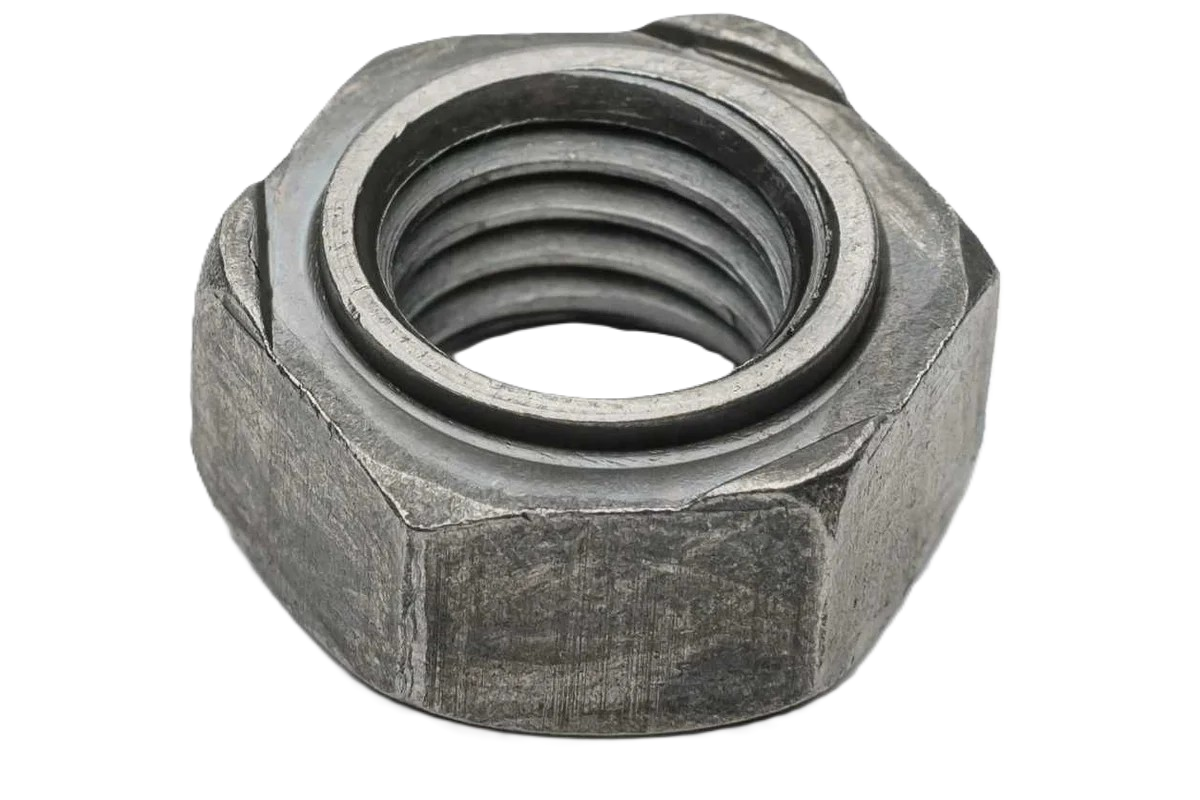
DIN 929 Гайка приварна M16, без покриття, упаковка 100 шт.
| Розмір |
|
| Розмір під ключ, мм |
|
| Діаметр |
|
| Покриття |
|
Самовивіз з оптового складу компанії
Наш логістичний партнер Нова Пошта
- Адресна доставка по всій Україні
- Самовивіз з поштомату «Нова пошта» (до 20кг)
- Самовивіз з відділення «Нова пошта»

- Оплата на реквізити (згідно з рахунком або умов індивідуального договору)
- Оплата на сайті платіжною карткою
- Післяплата при отримані

Обмін/повернення протягом 14 днів
Контроль якості продукції
Зображені фото є умовні, колір, форма та інші деталі можуть відрізнятись в залежності від партії
Гайка DIN 929 приварна — кріпильний елемент шестигранної форми, який не накручується на різьбу, а приварюється до металевої деталі, стаючи її нерознімною частиною. Після приварювання різьбовий отвір залишається в конструкції назавжди, а подальше складання вузла виконується одним гайковим ключем з боку болта — утримувати гайку зі зворотного боку деталі не потрібно.
На опорній поверхні гайки передбачені приварювальні виступи, які забезпечують точковий електричний контакт з деталлю під час контактного зварювання і дозволяють надійно приварювати гайку навіть до трохи нерівної поверхні, не допускаючи потрапляння розплаву в різьбу.
Виготовляється з конструкційної сталі без покриття (для якісного зварного шва) або з нержавіючої сталі А2/А4 — для зварювання на нержавіючих конструкціях в умовах підвищеної вологості та корозійного навантаження.
Детальний опис
Що являє собою гайка DIN 929
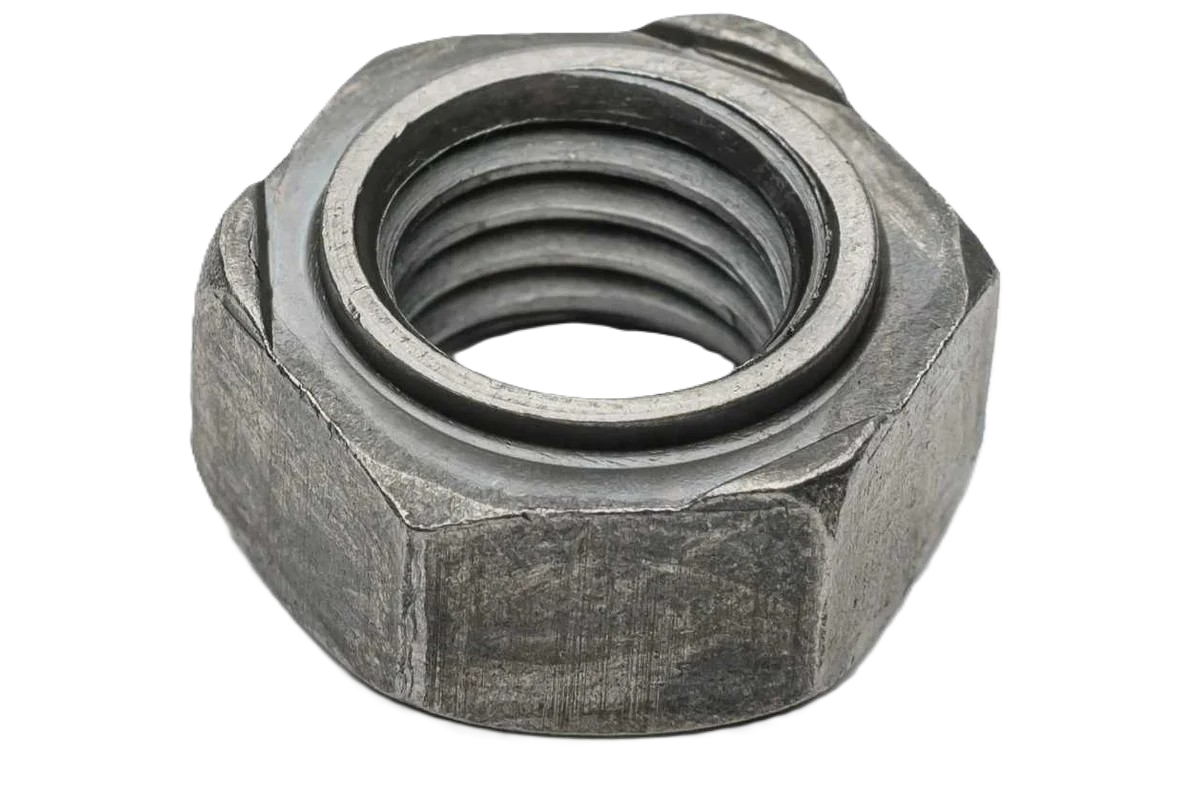
Приварна шестигранна гайка DIN 929 застосовується там, де неможливо або небажано свердлити і нарізати різьбу безпосередньо в деталі, — у тонкостінних металоконструкціях, коробчастих профілях, кожухах і рамах обладнання. Стандарт DIN 929 охоплює діапазон різьби від M3 до M16 і регламентує гайки класу точності А, призначені для з'єднання з болтами класу міцності менше 8.8.
На відміну від квадратної приварної гайки DIN 928, гайка DIN 929 має шестигранну форму корпусу — таку саму, як у стандартної гайки DIN 934, — що спрощує підбір гайкового ключа і робить зовнішній вигляд вузла більш звичним під час візуального контролю з'єднання.
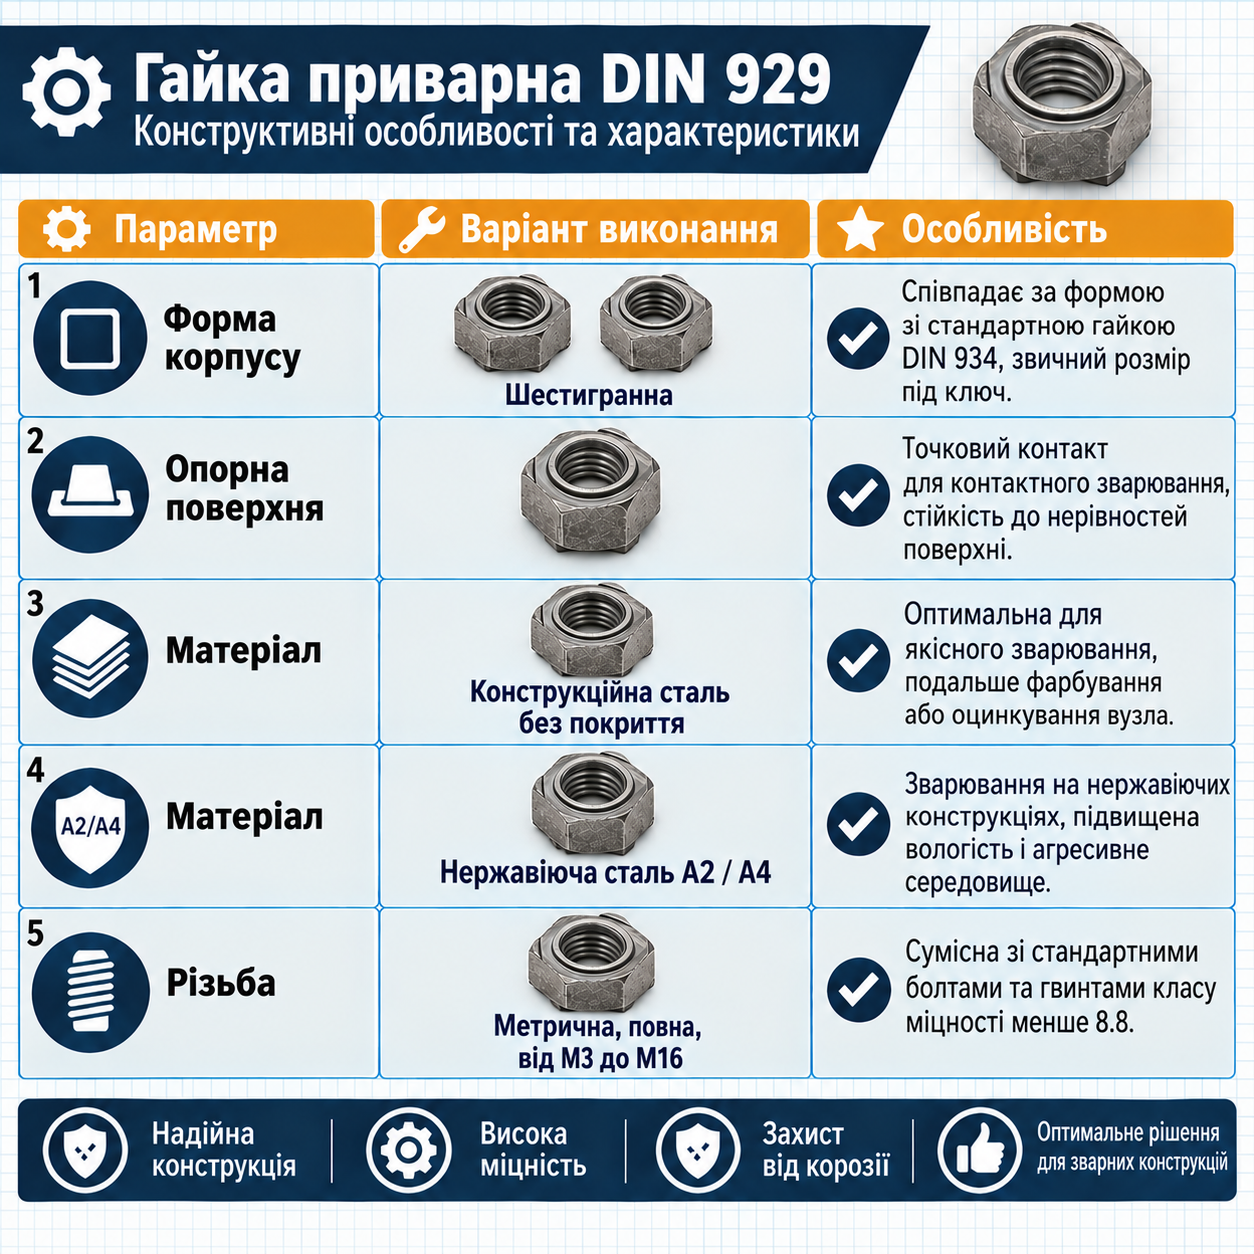
Конструктивні особливості
|
Параметр |
Варіант виконання |
Особливість |
|---|---|---|
|
Форма корпусу |
Шестигранна |
Збігається за формою зі стандартною гайкою DIN 934, звичний розмір під ключ |
|
Опорна поверхня |
З приварювальними виступами |
Точковий контакт для контактного зварювання, стійкість до нерівностей поверхні |
|
Матеріал |
Конструкційна сталь без покриття |
Оптимальна для якісного зварювання, подальше фарбування чи оцинкування вузла |
|
Матеріал |
Нержавіюча сталь А2 / А4 |
Зварювання на нержавіючих конструкціях, підвищена вологість і агресивне середовище |
|
Різьба |
Метрична, повна, від M3 до M16 |
Сумісна зі стандартними болтами і гвинтами класу міцності менше 8.8 |
Технічні характеристики
|
Параметр |
Значення |
|---|---|
|
Стандарт |
DIN 929 |
|
Форма |
Шестигранна, з приварювальними виступами на опорній поверхні |
|
Тип різьблення |
Метрична, права, повна |
|
Матеріал |
Конструкційна сталь (без покриття) або нержавіюча сталь А2 / А4 |
|
Сумісність за болтами |
Болти та гвинти класу міцності менше 8.8 |
|
Спосіб монтажу |
Точкове (проекційне) контактне зварювання |
|
Діапазон діаметрів різьби |
від M3 до M16 |
|
Рекомендована основа |
Сталеві листи, профілі, тонкостінні металоконструкції |
Таблиця розмірів
|
Різьба |
Крок різьби, мм |
Ширина під ключ, мм |
Висота гайки, мм |
|---|---|---|---|
|
M3 |
0,5 |
7,5 |
3,0 |
|
M4 |
0,7 |
9 |
3,5 |
|
M5 |
0,8 |
10 |
4,0 |
|
M6 |
1,0 |
11 |
5,0 |
|
M8 |
1,25 |
14 |
6,5 |
|
M10 |
1,5 |
17 |
8,0 |
|
M12 |
1,75 |
19 |
10,0 |
|
M14 |
2,0 |
22 |
11,0 |
|
M16 |
2,0 |
24 |
13,0 |
* Точний діаметр різьби, матеріал і товщину привареного листа для конкретного артикулу уточнюйте в картці товару на сайті — лінійка може доповнюватися новими позиціями.
Переваги
- Не потребує свердління і нарізання різьби в деталі — готове різьбове з'єднання створюється безпосередньо на етапі зварювання
- Приварювальні виступи забезпечують надійний точковий контакт навіть на не ідеально рівній поверхні
- Звична шестигранна форма спрощує роботу стандартним гайковим ключем або торцевою головкою
- Після приварювання складання вузла виконується одним ключем — не потрібно утримувати гайку зі зворотного боку деталі
- Широкий діапазон різьби (M3–M16) дозволяє підібрати гайку під більшість завдань — від легких приладових вузлів до великих металоконструкцій
- Виконання з нержавіючої сталі А2/А4 дозволяє застосовувати гайку в умовах підвищеної вологості та агресивного середовища.
На що звернути увагу
- Потребує наявності зварювального обладнання (апарата контактного/проекційного зварювання) і навичок зварювання — не підходить для монтажу без зварювання
- Розрахована на болти класу міцності менше 8.8 — не призначена для особливо високонавантажених з'єднань
- Після приварювання гайка стає нез'ємною частиною конструкції — при пошкодженні різьби потрібен демонтаж і заміна всієї гайки з повторним зварюванням
- Відсутність захисного покриття на сталевому виконанні потребує подальшого фарбування або іншої антикорозійної обробки вузла
- Якість з'єднання безпосередньо залежить від точності налаштування зварювального обладнання та підготовки поверхні деталі.
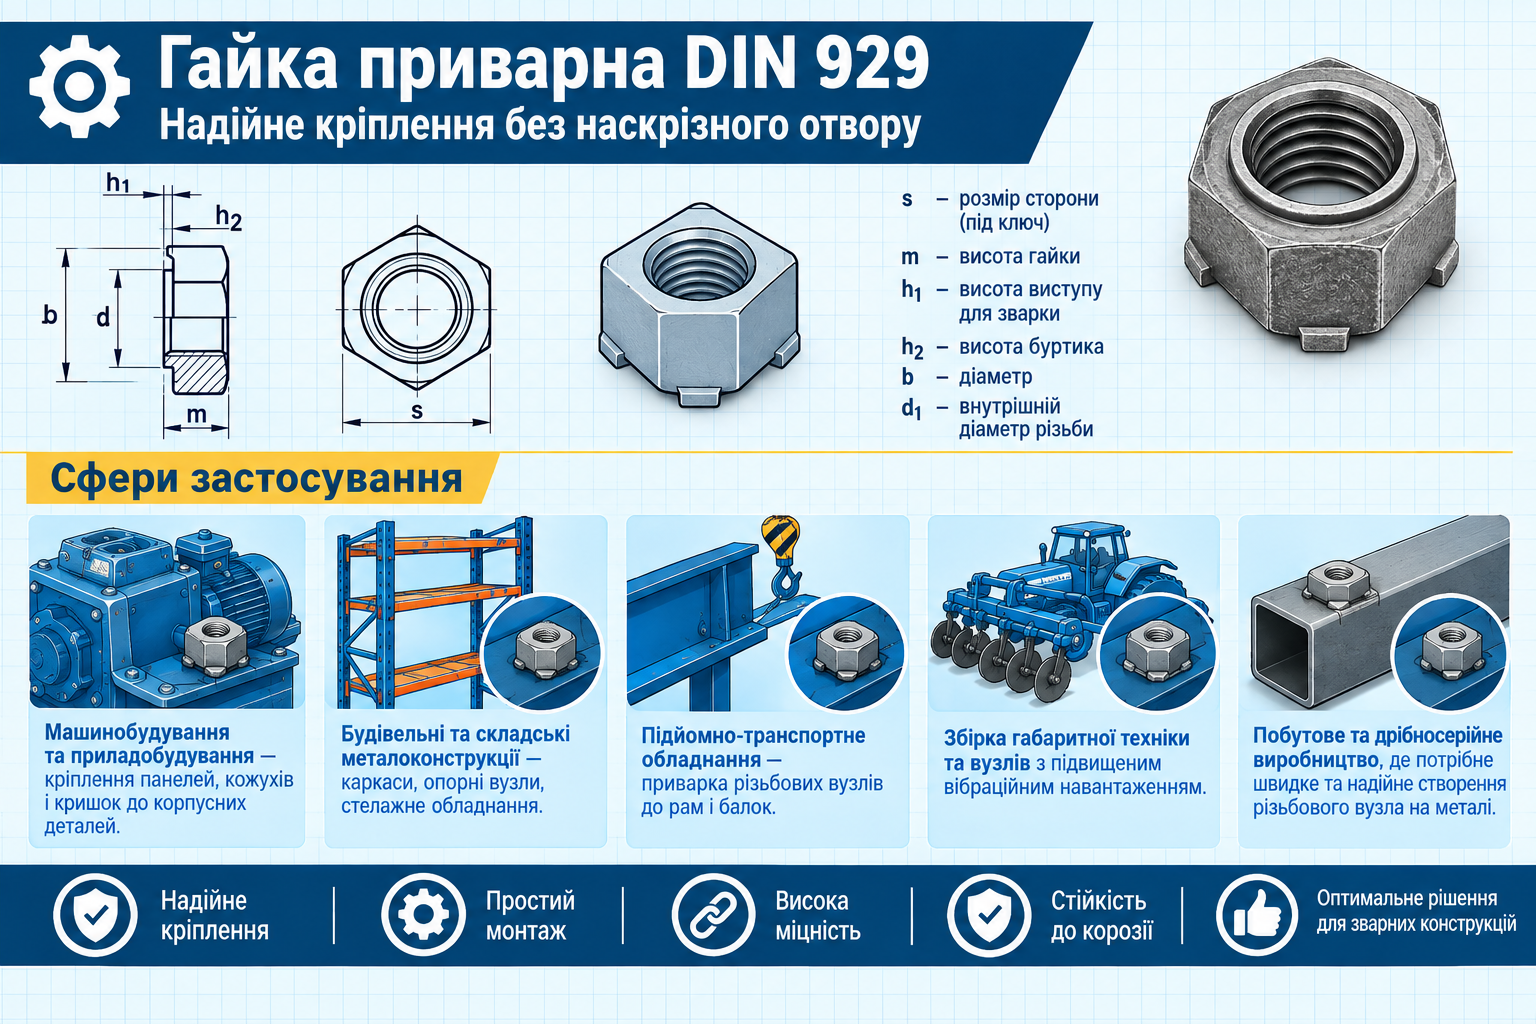
Сфери застосування
- Машинобудування та приладобудування — кріплення панелей, кожухів і кришок до корпусних деталей
- Будівельні та складські металоконструкції — каркаси, опорні вузли, стелажне обладнання
- Підйомно-транспортне обладнання — приварювання різьбових вузлів до рам і балок
- Складання габаритної техніки та вузлів з підвищеним вібраційним навантаженням
- Побутове та дрібносерійне виробництво, де потрібне швидке і надійне створення різьбового вузла на металі.
Монтаж — покрокова інструкція
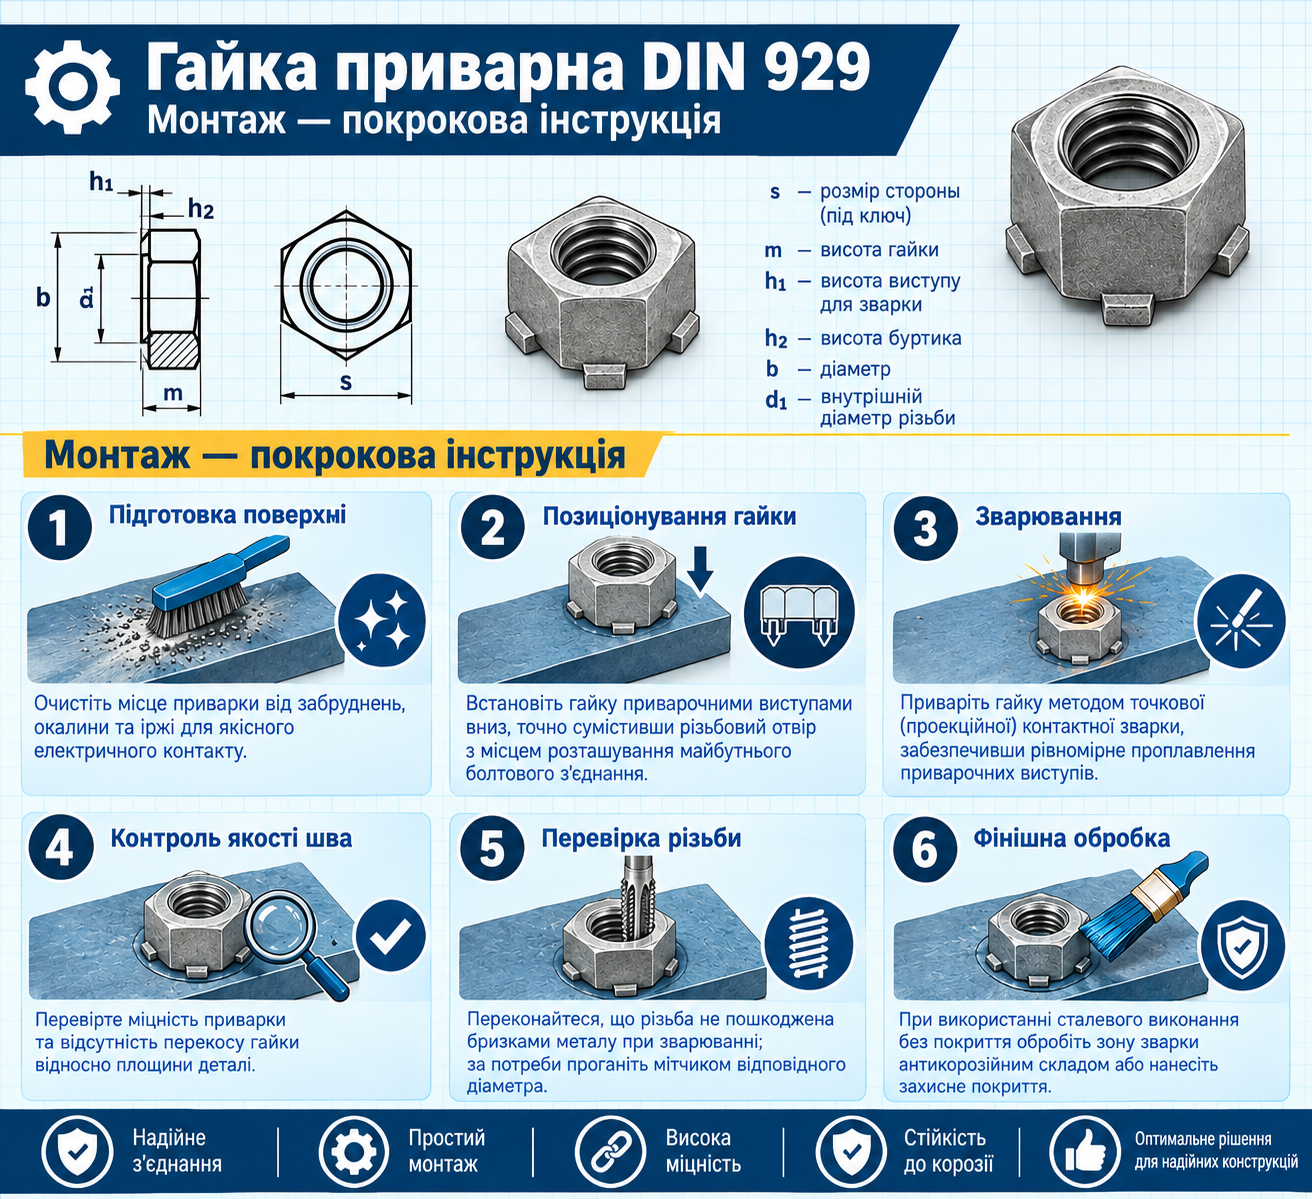
- Підготовка поверхні. Очистіть місце приварювання від забруднень, окалини та іржі для якісного електричного контакту.
- Позиціонування гайки. Встановіть гайку приварювальними виступами вниз, точно сумістивши різьбовий отвір із місцем розташування майбутнього болтового з'єднання.
- Зварювання. Приваріть гайку методом точкового (проекційного) контактного зварювання, забезпечивши рівномірне проплавлення приварювальних виступів.
- Контроль якості шва. Перевірте міцність приварювання та відсутність перекосу гайки відносно площини деталі.
- Перевірка різьби. Переконайтеся, що різьба не пошкоджена бризками металу під час зварювання; за потреби прогоніть мітчиком відповідного діаметра.
- Фінішна обробка. У разі використання сталевого виконання без покриття обробіть зону зварювання антикорозійним складом або нанесіть захисне покриття.
Корисні поради
- Налаштовуйте параметри зварювального апарата (струм, зусилля, час) під конкретну товщину металу та розмір гайки
- Не допускайте потрапляння бризок розплавленого металу в різьбовий отвір під час зварювання
- Для подальшого фарбування чи оцинкування вузла використовуйте сталеве виконання без покриття — воно краще сприймає фінішні покриття
- Для зварювання на нержавіючих конструкціях використовуйте лише виконання А2/А4, щоб уникнути електрохімічної корозії в місці контакту різнорідних металів
- Після зварювання дайте вузлу охолонути природним шляхом перед подальшим механічним навантаженням на з'єднання
Супутні товари
Корисні статті

.jpg)

.jpg)
.jpg)






Популярні товари
-
 DIN 1480 Талреп гак-кільце (С-О) 16х170, оцинкований, упаковка 20 шт.Перейти в асортимент
Вид талрепу: Кільце - Гак ( O - C ) Категорії товарів: Такелаж Група товарів: Талрепи Вид такелажу: Талрепи Стандарт: DIN 1480 Діаметр: 16 Довжина: 170 Матеріал: Сталь Тип різьблення: Метрична Покриття: Цинк -
 Турбогвинт по бетону (Турбошуруп) 7,5х152, упаковка 100 шт.Перейти в асортимент
Тип наконечника: Гострий Група товарів: ТурбоШуруп Діаметр: 7,5 Довжина: 152 Матеріал: Сталь Тип головки: Потайна Покриття: Цинк жовтий -
 DIN 1480 Талреп кільце-кільце (O-О) 10х125, оцинкований, упаковка 5 шт.Перейти в асортимент
Вид талрепу: Кільце - Кільце ( O - O ) Категорії товарів: Такелаж Група товарів: Талрепи Вид такелажу: Талрепи Стандарт: DIN 1480 Діаметр: 10 Довжина: 125 Матеріал: Сталь Тип різьблення: Метрична Покриття: Цинк -
 DIN5299D Карабін пожежний з фіксатором 5х50, оцинкований, упаковка 50 шт.Перейти в асортимент
Категорії товарів: Такелаж Група товарів: Карабін DIN 5299D Вид такелажу: Карабіни Стандарт: DIN 5299D Діаметр: 5 Довжина: 50 Матеріал: Сталь Покриття: Цинк -
 Шуруп конструкційний по дереву з прессшайбою 6х140, упаковка 50 шт.Перейти в асортимент
Група товарів: Шуруп конструкційний по дереву з пресшайбою Тип саморіза: Шуруп конструкційний по дереву з пресшайбою Діаметр: 6 Довжина: 140 Матеріал: Сталь Для якої основи ?: Для дерева Тип головки: З прес шайбою Шліц: Зіркоподібний ( Torx ) Покриття: Цинк жовтий -
 Шуруп універсальний 3х12, цинк жовтий, повне різблення, упаковка 1000 шт.Перейти в асортимент
Тип наконечника: Гострий Група товарів: Шуруп універсальний Діаметр: 3 Довжина: 12 Матеріал: Сталь Для якої основи ?: Універсальний Тип головки: Потайна Шліц: Хрестоподібний (PZ) Вид різьблення: Повна Покриття: Цинк жовтий -
 Шуруп універсальний 3х16, цинк жовтий, повне різблення, упаковка 1000 шт.Перейти в асортимент
Тип наконечника: Гострий Група товарів: Шуруп універсальний Діаметр: 3 Довжина: 16 Матеріал: Сталь Для якої основи ?: Універсальний Тип головки: Потайна Шліц: Хрестоподібний (PZ) Вид різьблення: Повна Покриття: Цинк жовтий -
 Шуруп з L ґаком 6х80, оцинкованний упаковка 50 шт.Перейти в асортимент
Група товарів: Шуруп з гаком Під дюбель N(P,NB) діаметром,мм: 10 Діаметр: 6 Довжина: 80 Матеріал: Сталь Тип головки: Гак Вид різьблення: Часткова Покриття: Цинк -
 DIN 1480 Талреп гак-гак (С-С) 14х140, оцинкований, упаковка 5 шт.Перейти в асортимент
Вид талрепу: Гак - Гак ( С - С ) Категорії товарів: Такелаж Група товарів: Талрепи Вид такелажу: Талрепи Стандарт: DIN 1480 Діаметр: 14 Довжина: 140 Матеріал: Сталь Тип різьблення: Метрична Покриття: Цинк